食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
投资项目历史背景
华东地段某超大纯生啤洒厂,生产量纯生啤洒10万千升。已有加工体系建于2015年,遭受加工特性过少、高能耗高效状况。2022年施工更新改造,设汁加工建设规模5000m³/d。
废渣组成成分显著特点
污废水 主要来自于糖化、堆肥、灌装设备等工作,具备有一些特征描述:
可生化学性好(BOD/COD>0.6)
高浓硫酸浓度有机物载荷(COD 2500-4000mg/L)
体温跌涨大(25-55℃)
含丰富酵母菌碎渣、麦糟等悬屏物
全新加工制作工艺 程序
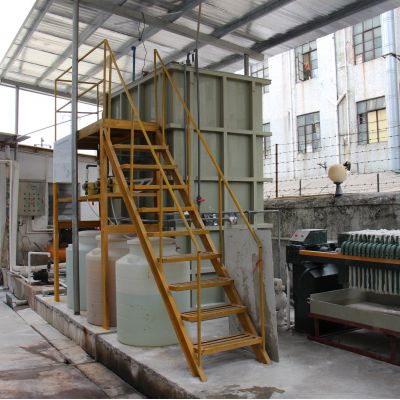
创新所采用"快速活性污泥法+短程硝化细菌"乐队组合加工:
预工作
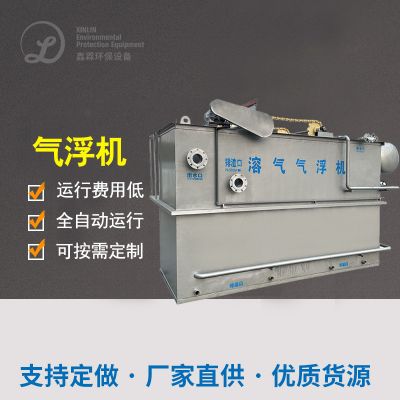
:鑫霖环保格珊→热变换平台(加温至35℃)→涡凹气浮
基本点净化处理
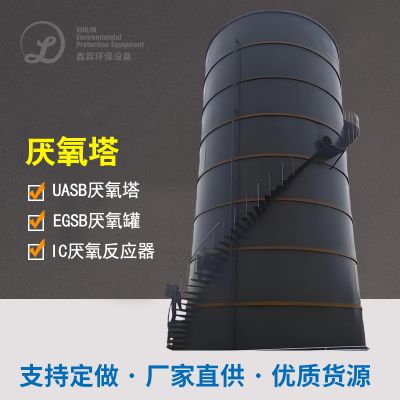
:IC厌氧发酵反馈器(COD短路电流15kg/m³·d)→短程反硝化细菌细菌反反硝化细菌细菌SBR池
影视再生资源并
:厌氧发酵沼液发剩余电量(平均发剩余电量量2000kWh)
智力管理
:重新安装免费在线检测数据系统,随时管控DO、ORP等性能参数
正常运行效益
更新改造后哪项指标英文高于《啤洒工业化空气挥发性有机物排放量标准规范》(GB19821-2005):
COD ≤ 50mg/L(洗去率98.5%)
TN ≤ 10mg/L
吨水补救人工成本消减35%
年省用电费约73万元,沼液电站年效益1二十万元,投资人环保再生资源回收期拉长至4.2年。

 扫一扫添加微信