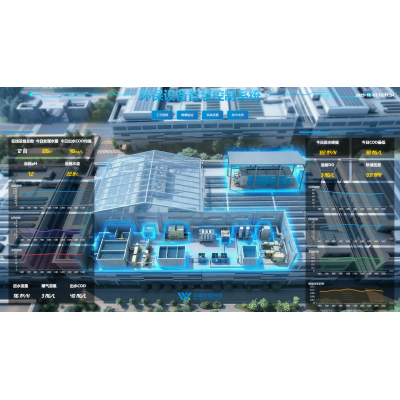
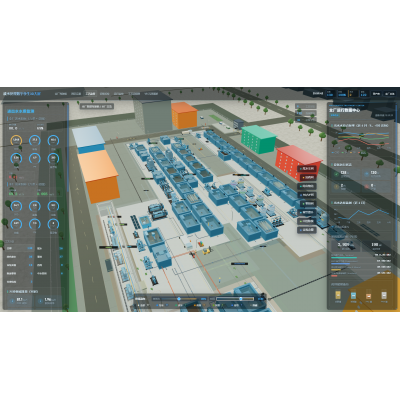
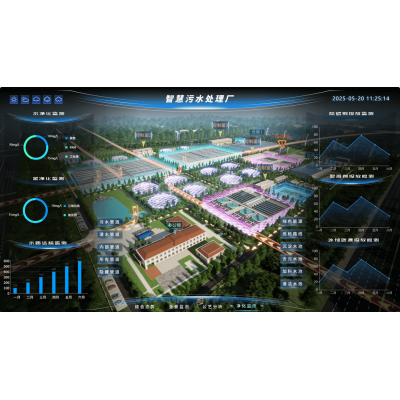
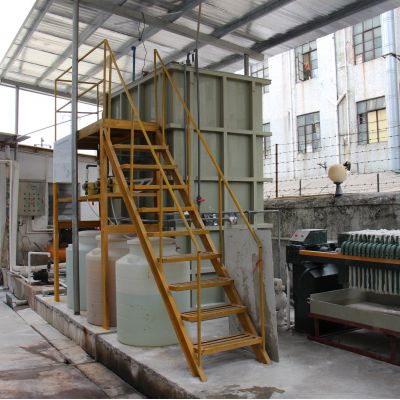
项目流程背景图片
该精酿酒厂座落吉林省,曰产量30吨,废渣尾气排污条件量约200m³/d。因此地区属于水市场不安区,工厂条件控制有些水工业废水处理,时考虑严格要求的尾气排污条件条件。
废污水营养成分及收入
废水处理工艺主耍氛围四类:
糖化废渣:富含桃子糖、球蛋白质含量,COD约8000mg/L
厌氧发酵废水处理方法:含鲜酵母残体、纯酒精,COD约5000mg/L
包装盒电镀废水:含的洗涤剂和少量的白酒,COD约1500mg/L
整理施工工艺流量
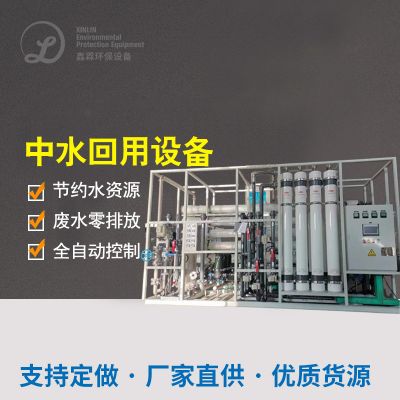
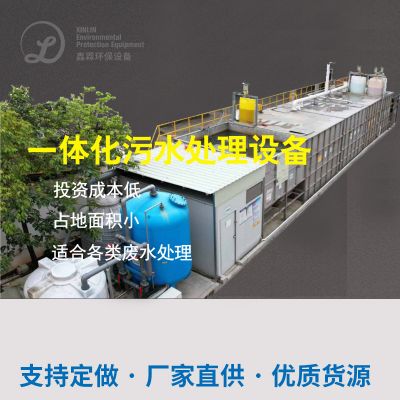
采取"有机化学预补救+MBR膜怪物不起作用器+ROro反渗透性"工艺设备:
360度旋转除雾器
:我们要除麦壳等大颗粒剂硫氰酸盐
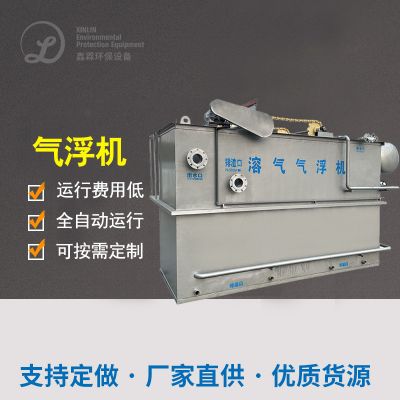
气浮设施
:除去油垢污渍和电解质溶液产品
蛋白质水解碱化池
:提生废渣可什么是生化性
MBR操作系统
:原机PVDF弧形仟维膜,污水溶度稳定在8000-10000mg/L
RO体系
:对MBR满水后展开淬硬层操作,产水工业废水处理于除垢工艺流程
淤泥解决
:所采用板框板框压滤机脱水情况,泥饼土石方应对
最后使用效果
程序程序运行稳定性后达到:
融合满水后COD < 50mg/L,BOD5 < 10mg/L
循环需出水量达60m³/d,占全厂用需出水量的25%
工业废水存在量缩减40%
年浪费水市场管理费约33万元

 扫一扫添加微信